
Artykuł Cię zaciekawił? Dowiedziałeś się czegoś więcej? Koniecznie zostaw komentarz! Skomentuj jako pierwszy i podziel się swoimi wrażeniami. Napisz, jak oceniasz nasz artykuł i zostaw opinię. Weź udział w dyskusji. Masz wątpliwości i chcesz dowiedzieć więcej na temat poruszanego zagadnienia? Daj znać, o czym jeszcze chciałbyś przeczytać. Dziękujemy za Twój wkład w budowę bazy komentarzy. Zachęcamy do zapoznania się z pozostałymi artykułami i komentarzami innych użytkowników.
Jak dobrać obróbkę strumieniową i ścierniwo do stali, aluminium oraz delikatnych detali
Spis treści
- Jak stal węglowa reaguje na agresywne media?
- Łagodne czyszczenie aluminium i cienkich blach
- Wpływ metody obróbki na trwałość zabezpieczenia
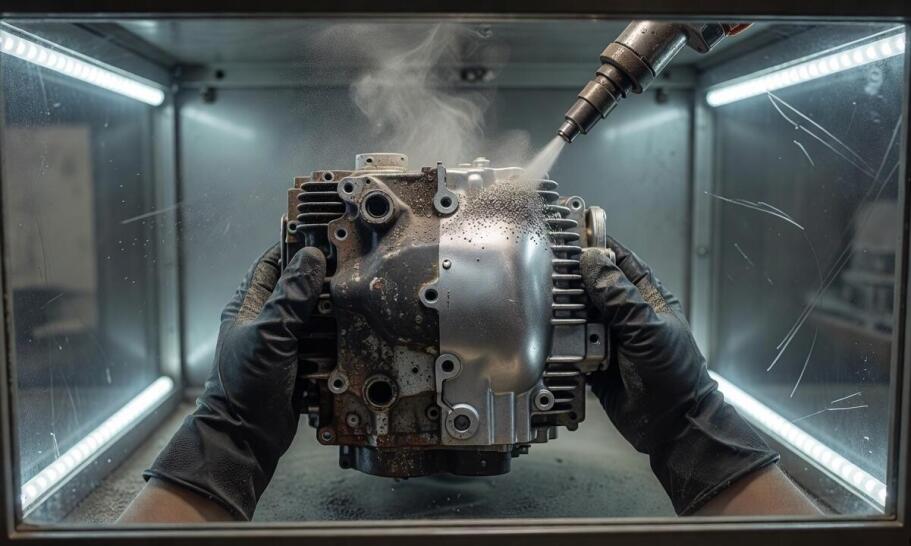
Wybór metody obróbki strumieniowej i rodzaju zastosowanego ścierniwa zależy w głównej mierze od celu czyszczenia oraz fizycznej wrażliwości obrabianego materiału. Ten sam pożądany efekt usunięcia starych powłok można osiągnąć na kilka różnych sposobów, jednak nieodpowiednie dopasowanie mediów często prowadzi do trwałego uszkodzenia detali lub skrajnie nieefektywnej pracy. Prawidłowo przeprowadzony proces wymaga zbalansowania agresywności strumienia z twardością metalu, co pozwala odpowiednio przygotować podłoże przed nałożeniem kolejnych warstw ochronnych. Różnice w strukturze surowców narzucają zupełnie inne podejście do wyboru ścierniwa, ciśnienia roboczego oraz techniki aplikacji.
Jak stal węglowa reaguje na agresywne media?
Stal węglowa i konstrukcyjna zdecydowanie najlepiej toleruje mocniejsze ścierniwa, takie jak elektrokorund brązowy o twardości 9 w skali Mohsa oraz żużel pomiedziowy. Te materiały skutecznie usuwają grubą rdzę, stare powłoki malarskie i zgorzelinę walcowniczą, tworząc jednocześnie wyraźny profil chropowatości. Taka struktura powierzchni mocno sprzyja późniejszej przyczepności farb przemysłowych i powłok proszkowych. Z tego powodu piaskowanie elementów metalowych o dużej gęstości, takich jak masywne ramy pojazdów czy części maszyn rolniczych, najczęściej opiera się na ostrokrawędziowych drobinach. Grube profile stalowe znoszą intensywną obróbkę bez ryzyka odkształceń, co pozwala na szybkie i głębokie oczyszczenie materiału.
Praktyczne zastosowanie mocnych ścierniw obejmuje najczęściej renowację ciężkiego sprzętu, przyczep oraz konstrukcji nośnych. W przypadku zardzewiałych maszyn proces nierzadko dzieli się na etapy. Początkowo uderzenia twardego ziarna rozbijają najtwardsze ogniska korozji, a następnie operator dobiera łagodniejsze ciśnienie do wyrównania powierzchni. Odmienna sytuacja dotyczy czyszczenia przydomowych instalacji lub elewacji, gdzie w bezpośrednim sąsiedztwie metalu występują delikatniejsze wstawki. Agresywna obróbka sprawdza się wyłącznie na litych, grubościennych fragmentach stali, które nie ulegną wgnieceniu pod wpływem kinetycznej siły uderzenia.
Przeczytaj również: Procesy cięcia w obróbce metali
Łagodne czyszczenie aluminium i cienkich blach
Aluminium oraz cienkie blachy stalowe kategorycznie wymagają znacznie ostrożniejszego podejścia. Do tych surowców dobiera się wyłącznie ścierniwa pozbawione cząstek żelaza, na przykład elektrokorund szlachetny biały lub mikrokulki szklane o twardości około 6 w skali Mohsa. Zastosowanie mediów bez domieszek pozwala uniknąć zanieczyszczenia powierzchni żelazem, co zapobiega późniejszej korozji wżarowej. Mikrokulki szklane dodatkowo wygładzają materiał, zostawiając gładkie, satynowe wykończenie bez głębokiej ingerencji w pierwotną strukturę.
Przeczytaj również: Czym są rozwiązania CNC?
Gdy głównym celem jest jedynie delikatne zmatowienie powierzchni pod kolejną warstwę farby, w zupełności wystarczy użycie sody oczyszczonej. Ze swoją twardością na poziomie 2,5 w skali Mohsa, materiał ten doskonale sprawdza się podczas usuwania lakieru z cienkich karoserii i detali wrażliwych na tarcie. Delikatne media minimalizują ryzyko odkształceń termicznych, ponieważ nie nagrzewają obrabianego obszaru.
Dodatkowym problemem bywa nieodpowiednie ustawienie parametrów maszyny. Zbyt agresywne podejście to najczęstsza przyczyna zniszczenia cennych detali. Do powszechnych błędów podczas pracy z wrażliwymi surowcami należą:
- wykorzystanie zbyt grubego lub ostrokrawędziowego ziarna na cienkich płaszczyznach,
- ustawienie zbyt wysokiego ciśnienia roboczego, co błyskawicznie prowadzi do falowania materiału,
- brak wykonania próby strumienia na mało widocznym fragmencie blachy,
- niewłaściwa odległość i kąt prowadzenia dyszy względem czyszczonej powierzchni.
Takie uchybienia skutkują powstawaniem głębokich rys, których nie przykryje warstwa podkładowa, lub koniecznością wykonania kosztownych poprawek blacharskich.
Wpływ metody obróbki na trwałość zabezpieczenia
Trafny dobór parametrów czyszczenia wynika z dokładnej analizy metalu oraz przyszłego sposobu jego ochrony. Stal przeznaczona do malowania proszkowego wymaga ostrego zarysowania, aby farba mogła mocno związać się z podłożem. Z kolei części poddawane jedynie lakierowaniu bezbarwnemu muszą pozostać gładkie i estetycznie ujednolicone. Każde zlecenie ma inną specyfikę, dlatego wykonawcy dopasowują rodzaj medium do stanu faktycznego przywiezionego elementu.
Mobilne usługi czyszczenia strumieniowego sprawdzają się na placach budów i w parkach maszynowych, gdzie demontaż ciężkich elementów byłby nieopłacalny. Codzienna praktyka marki Panki Blast-Tec pokazuje, że obsługa firm transportowych oraz właścicieli dużych maszyn rolniczych w regionie wymaga elastycznego żonglowania różnymi ścierniwami podczas jednej realizacji. Odpowiednie dopasowanie frakcji pozwala precyzyjnie usunąć starą warstwę lakieru, zachowując przy tym w nienaruszonym stanie delikatne gwinty, gniazda łożysk i fabryczne tłoczenia.
 Dziękujemy za ocenę artykułu
 Błąd - akcja została wstrzymana
Dodaj komentarz
Dziękujemy za dodanie komentarza
Po weryfikacji, wpis pojawi się w serwisie.
Błąd - akcja została wstrzymana
Komentarze użytkowników
Przeczytaj także
-

Z czego wynika rosnąca popularność kontenerów modułowych?
Kontenery modułowe stają się coraz bardziej popularne zarówno na budowach, w przedsiębiorstwach, jak i w użytkowaniu prywatnym. Dzięki udoskonaleniu tych konstrukcji i wszechstronnemu zastosowaniu...
-

Ubezpieczenia komunikacyjne a ochrona przed kradzieżą pojazdu – jak to działa?
Ubezpieczenia komunikacyjne odgrywają kluczową rolę w ochronie kierowców przed kradzieżą pojazdu, zapewniając bezpieczeństwo finansowe i spokój ducha. Dzięki nim można uniknąć poważnych konsekwencji...
-

Aukcje pojazdów ciężarowych: co powinno zwrócić naszą uwagę przed licytacją?
Aukcje pojazdów ciężarowych to doskonała opcja dla tych, którzy pragną nabyć maszyny po przystępnych cenach. Zanim jednak weźmiemy udział w licytacji, warto zrozumieć kluczowe elementy tego procesu...
-
Rola biura rachunkowego w obsłudze rozliczeń z ZUS-em
Obsługa finansowa jest istotna dla firm, zwłaszcza w kontekście współpracy z lokalnymi biurami rachunkowymi specjalizującymi się w rozliczeniach z ZUS-em. Współpraca ze specjalistami może pomóc w...
-
Dlaczego oferta bez prowizji nie zawsze obniża całkowity koszt kredytu
Brak prowizji przy udzielaniu finansowania na zakup nieruchomości zwalnia klienta z uiszczania opłaty startowej. Taki wariant rozliczenia wydaje się atrakcyjny na etapie podpisywania umowy, kiedy...
-

Optymalizacja kosztów pracy dzięki usługom kadrowo-płacowym
W dzisiejszym dynamicznym świecie biznesu zarządzanie kosztami pracy odgrywa kluczową rolę w strategii rozwoju przedsiębiorstw. Usługi kadrowo-płacowe umożliwiają efektywne zarządzanie personelem...
-
Jak przebiega miesięczne zamknięcie ksiąg handlowych i rozliczeń VAT w małej firmie
Podczas zamknięcia ksiąg handlowych za dany miesiąc jedna niekompletna faktura lub niewłaściwa stawka podatku od towarów i usług potrafi zaburzyć całe rozliczenie. Taki stan często wymusza...
-
Elementy polisy komunikacyjnej, które decydują o realnym wsparciu z OC i AC na drodze
Ochrona komunikacyjna pojazdów mechanicznych opiera się na dwóch odmiennych mechanizmach prawnych i finansowych. Ustawodawca wprowadził wyraźny podział na obowiązkową polisę odpowiedzialności...